


Egy mélyhornyú golyóscsapágy, amely az első 1000 órán belül meghibásodik, ritkán jelent csapágyproblémát. Ez általában illeszkedési probléma. Hajtsa rá a 6205-öt egy tengelyre úgy, hogy megüti a külső gyűrűt, és a rögzítőerő a golyókon keresztül a futópályákba áramlik, szikrázó nyomokat hagyva, amelyek zajként jelennek meg jóval a zsír cseréje előtt.
Tehát mi tartozik a szerelőkészlethez? A csapágyrögzítő szerszámok négy munkacsaládba sorolhatók: erőszerszámok (síkprések, hidraulikus prések, szerelvénycsövek és hüvelyek), fűtőszerszámok (indukciós fűtőtestek, olajfürdők és sütők), hajtó- és ütőszerszámok (lefúvásos kalapácsok, ütőgyűrűk és hidraulikus anyák) és eltávolítószerszámok (kétpofás és hárompofás lehúzók, csapágyhúzók). Adjon hozzá egy mérőórát, egy hézagmérőt és egy érintkező hőmérőt, és szinte minden szabványos csapágyat megfelelően szerelhet és ellenőrizhet.
Az őket összekötő szabály rövid: csak az interferencia illeszkedést hordozó gyűrűre fejtsünk erőt, maradjunk a csapágyhőmérséklet határértéke alatt, és érzés helyett méréssel erősítsük meg az eredményt.
Mi számít csapágyrögzítő eszköznek?
A csapágyrögzítő szerszám minden olyan eszköz, amely a megfelelő erőpályával, hőmérséklettel és beállítással rögzíti a csapágyat. Meglévő bolti présed már megfelel a minősítésnek, feltéve, hogy előtted van a megfelelő adapter a furathoz.
| Szerszámcsalád | A legalkalmasabb | Tipikus furattartomány | A kudarcot megakadályozza |
|---|---|---|---|
| Arbor prés és illesztőcső | Hideg szerelés, könnyű és közepes illeszkedés | 10-80 mm | Kalapácsütések okozta brinelling |
| Hidraulikus prés és szerelvényhüvely | Hideg szerelés, nagyobb interferencia | 30-150 mm | Felhúzott, rosszul beállított ülések |
| Indukciós fűtés | Melegszerelés, közepes és nagy csapágyak | 50-500 mm | Túlzott erő és sérült ülések |
| Olajfürdő vagy sütő | Meleg szerelés, kis mennyiség, egyszerű alkatrészek | Bármelyik | Egyenetlen, szabályozatlan fűtés |
| Hidraulikus anya olaj befecskendezéssel | Kúpos és erős interferencia illeszkedik | 100 mm és felette | Elkeskenyedő üléseken |
| Kétpofás vagy hárompofás lehúzó | A külső gyűrűk leszerelése a házakról | 10-100 mm | A ház ülésének pontozása |
| Vakhúzó vagy csúszókalapács | Csapágyak vak vagy vállas házakban | 10-50 mm | A belső gyűrű áthúzása a golyókon |
A táblázat üzenete az, hogy az adapter fontosabb, mint a gép. Egy szerény, megfelelő méretű, illesztési csővel ellátott szárprés felülmúlja a hosszú csővel használt nagyméretű hidraulikus prést.
Hideg szerelés: prések, szerelvénycsövek és hüvelyek
Kb. 80 mm-es furatok és közönséges interferencia illesztések esetén a megfelelő illesztőcsővel ellátott prés a leggyorsabb és legbiztonságosabb módszer, és jóval olcsóbb, mint a fűtőberendezés.
Két részlet dönti el, hogy a sajtó segít vagy árt. Az erőnek a ténylegesen szoros gyűrűn kell áthaladnia: a belső gyűrűn lévő interferencia illesztéssel a cső megnyomja a belső gyűrű felületét; házillesztéssel rányomja a külső gyűrűt. A cső felületének laposnak, párhuzamosnak és elég szélesnek kell lennie ahhoz, hogy lefedje a gyűrű vállát anélkül, hogy hozzáérne a ketrechez, a pajzshoz vagy a tömítéshez.
A méretezés az a hely, ahol a műhelyek levágják a sarkot. A túl keskeny cső a feszültséget a gyűrű egy kis sávjára koncentrálja, és megbillentheti a csapágyat; amelyik túl széles, nyomja a kalitkát. Ellenőrizze a határméreteket a műszaki adatok oldal a pontos sorozathoz, mielőtt megmunkálna egy csőkészletet.
A sima kalapács nem szerelőeszköz. Kisméretű, könnyű illeszkedésű csapágyakhoz megfelelő ütésű kalapács elfogadható, és gyakran ez az egyetlen lehetőség a helyszínen, de az ütközésnek így is pontosan a szoros gyűrűre kell érnie.
Ez a legtöbb 60-as és 62-es sorozatú csapágy munkakörnyezete: általános ipari alkalmazás, j5-k5 tengelyillesztésekkel, ahol egy jól elkészített csőkészlet lefedi a rutin szerelési munkák többségét.
 OEM mélyhornyú golyóscsapágy 60-as sorozat Kategórialista 60-as sorozatú mélyhornyú golyóscsapágyak GCr15 gyűrűkkel, többszörös tömítésekkel, pontossági fokozatokkal és terhelés/sebesség adatokkal a rutin ipari szereléshez. Termék megtekintése →
Meleg szerelés: Indukciós fűtőtestek és hőmérsékleti korlátok
A hő a megfelelő eszköz, ha a hideg szerelés túlzott erőkifejtést igényel, ami a gyakorlatban azt jelenti, hogy nagyjából 0,05 mm-nél nagyobb interferenciát vagy 100 mm-nél nagyobb furatokat kell alkalmazni.
Az aritmetika egyszerű. A csapágyacél az átmérőjének körülbelül 0,00115 százalékával tágul ki Celsius-fokonként, így a 0,05 mm-es interferencia egy 100 mm-es furatnál nagyjából 45 °C-os emelkedést és 20-30 °C-os munkarést igényel. A cél általában 70-90 °C közelében landol, kényelmesen a biztonságos tartományon belül.
Ennek a tartománynak vannak határai. A szabványos csapágyak hőmérséklete nem haladhatja meg a 120 °C-ot, a tömített vagy előzsírozott csapágyaknak pedig 80 °C-on vagy az alatt kell maradniuk, hogy a zsír és a tömítés elasztomerje fennmaradjon. Az indukciós fűtőelemek gyorsan és egyenletesen érik el a célt, és a legtöbb egység tartja a beállított hőmérsékletet. A sütő vagy olajfürdő kis mennyiséget kezel, de lassan melegszik, és az olajfürdőben maradványok maradnak, amelyeket el kell távolítani a csapágy üzembe helyezése előtt.
Soha ne használjon nyílt lángot, főzőlapot vagy hőpisztolyt. A helyi túlmelegedés megváltoztatja a versenypálya hangulatát, és a sérülés a szerelés pillanatában láthatatlan.
Eltávolító eszközök: lehúzók, vaklehúzók és hidraulikus anyák
A leszerelés ugyanezt a logikát követi fordítva: fogja meg és húzza meg az interferenciát hordozó gyűrűt, soha ne húzza át a gördülő elemeken.
A tengely illesztéséhez használjon csapágyleválasztót vagy osztott lemezt a belső gyűrű mögött kétpofás vagy hárompofás lehúzóval. A házhoz illeszkedés esetén a lehúzó a külső gyűrűre hat. Vak- vagy vállas házakban a táguló patronnal ellátott vaklehúzó vagy tolókalapács az egyetlen eszköz, amely eléri a külső gyűrűt; ha a csapágy nem mozdul, melegítse fel mérsékelten a házat az erősebb ütés helyett.
A nagy kúpos ülések és a nehéz illeszkedések más munka. A hidraulikus anyák és az olajbefecskendezés ott alapfelszereltség, mert szabályozott axiális erőt fejtenek ki ütközés nélkül, és a nyomás rögzíthető. Az eltávolítás során a golyóin áthúzott csapágyat ócskavasként kell kezelni.
A szerszám illesztése az illesztéshez és a furatmérethez
Az eszköz kiválasztása a méret és az illeszkedés, nem pedig a megszokás szerint történik. Az alábbi táblázat egy ésszerű kiindulópont a mélyhornyú golyóscsapágyak számára normál ipari alkalmazásban.
| Kötelesség és alkalmasság | Szerelési mód | Eltávolítási módszer | Ellenőrzés |
|---|---|---|---|
| 50 mm-es furatig, j5-től k5-ig | Arbor prés illesztőcsővel | Elválasztó lemez plusz lehúzó | Kézzel forgatás, számlapjelző |
| 50-100 mm furat, k5-m5 | Hidraulikus prés vagy indukciós fűtés | A szűk gyűrűre ható lehúzó | Radiális kifutás ellenőrzése |
| 100 mm és felette, m5 to n6 | Indukciós fűtés at 70 to 90 degrees C | Hidraulikus lehúzó vagy olajbefecskendezés | Hézagellenőrzés lehűlés után |
| Tömített vagy előzsírozott csapágyak | Indukciós fűtés at or below 80 degrees C | Lehúzó, nincs fűtés 80 C felett | Sima forgás kézzel |
| Vékony metszetű vagy miniatűr sorozat | Könnyű lugasprés, lassú és szögletes | Vaklehúzó vagy bővítőpatron | Érezze a durvaságot és a játékot |
Ahol a katalógusoldal helyett rajzra készítik a csapágyat, a szerelési mód ezt a rajzot követi: az illeszkedés, az üléskeménység és a megengedett hőmérséklet mind a specifikációból származik, és a szerszámoknak ezeket be kell tartaniuk.
OEM nem szabványos sorozatú mélyhornyú golyóscsapágyak Egyedi mélyhornyú golyóscsapágyak rajzok vagy minták alapján, változatos méretekkel, sortípusokkal, tömítésekkel és miniatűr karimás opciókkal speciális felszerelésekhez. Termék megtekintése → Öt szerelési hiba, amelyek lerövidítik a csapágy élettartamát
A legtöbb rögzítési sérülés egy kis számú ismétlődő parancsikonra vezethető vissza.
- Rossz gyűrűt vezetni. A labdákon áthaladó erő másodpercek alatt brinelli a versenyutakat, még puha arcú kalapáccsal is.
- Fűtés szabályozás nélkül. Egy égő vagy főzőlap egyenetlen hőmérsékletet és helyi túlmelegedést hoz létre, ami megváltoztatja a futópálya keménységét.
- A régi csapágy használata meghajtóként. Rossz felülettel érintkezik, a golyókon keresztül továbbítja a terhelést, és gyakran elakad az ülésben.
- Az igazítás ellenőrzésének kihagyása. Az enyhén felhúzott csapágy megterheli a versenypálya egyik oldalát, és korán meghibásodik.
- A maradék hézag figyelmen kívül hagyása. Lehűlés után ellenőrizze újra egy mérőórával; mereven forgó csapágy már elő van terhelve.
Hogyan változtatja meg maga a csapágy a szükséges szerszámot
A csapágy kialakítás ugyanúgy formálja a szerszámkészletet, mint a tengelyt. A vékony keresztmetszetű csapágyak, mint a 67-es, 68-as és 69-es sorozat, gyorsabban felmelegednek és könnyebben deformálódnak, mint a 60-as vagy 62-es sorozatúak, így a szabályozott indukciós fűtés többet jelent, mint a fűtési teljesítmény, és a prés gyakran biztonságosabb, mint az ütőszerszám.
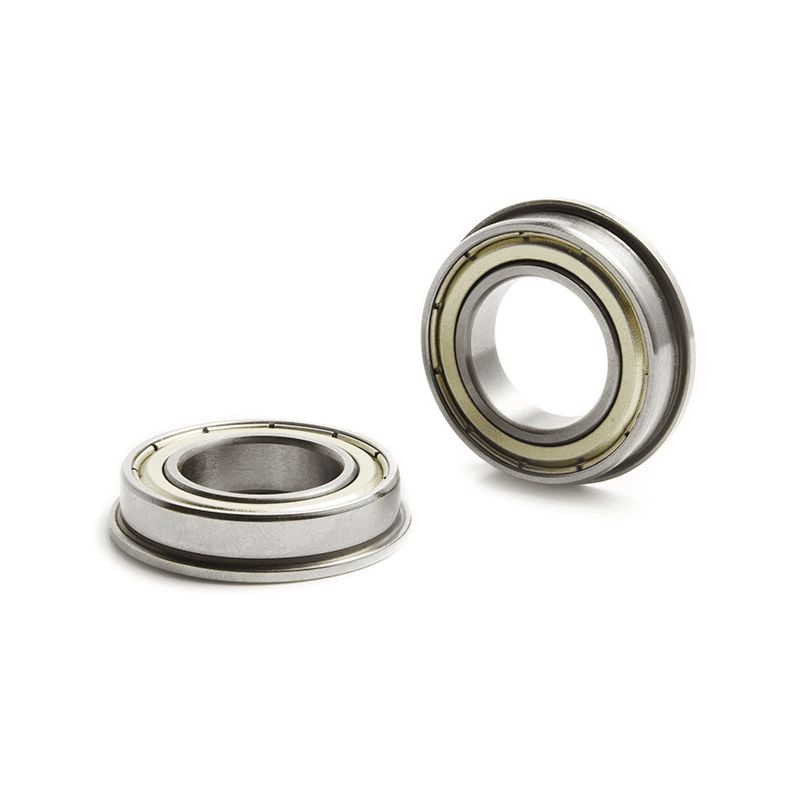
Az automatizálási berendezések karimás sorozatú csapágyai megmutatják, hogyan változtatja meg a ház egyik jellemzője a módszert: a karima egy megmunkált mélyedésben helyezkedik el, így a lapos lemezzel ellátott prés sokkal jobban tartja a tengelyirányú pozíciót, mint bármely kalapácsmunka.
OEM karima sorozatú mélyhornyú golyóscsapágyak Karimás mélyhornyú golyóscsapágyak a megmunkált mélyedésekben való elhelyezéshez, kis furatú árnyékolt és nyitott változatokkal, GCr15 gyűrűkkel és többféle hézagfokozattal. Termék megtekintése → A miniatűr MR sorozatú csapágyak szinte semmilyen szerelési erőt nem viselnek el, és egy könnyű, jól beállított lugasprésbe tartoznak. A nagy csapágyak ritkán hibásodnak meg, mert a szerszám túl kicsi volt; meghiúsulnak, mert a szerszámot nem a megfelelő gyűrűre helyezték.
GYIK: Csapágyszerelési eszközök a gyakorlatban
Fel lehet szerelni csapágyat kalapáccsal?
Csak megfelelő ütőgyűrűvel vagy könnyű szabású illesztőhüvellyel. Közvetlen kalapácsütések a gyűrűn, és minden ütés, amely áthalad a golyókon, akkor is károsítja a csapágyat, ha utána jól néz ki.
Indukciós melegítő kell, vagy elég egy sütő?
A sütő kis térfogattal és egyszerű illesztéssel bír, de lassan és egyenetlenül melegszik. Az ismételt gyártási munkákhoz egy hőmérséklet-alapjellel rendelkező indukciós fűtőberendezés egyenletes eredményeket biztosít, és védi a zsírt és a tömítéseket.
Mennyire meleg túl meleg egy csapágyhoz?
Maradjon 120 °C vagy ez alatt a szabványos csapágyak és 80 °C a tömített vagy előzsírozott típusok esetén. Érintés helyett kontakthőmérővel erősítse meg.
Melyik a leginkább alulértékelt szerelőeszköz?
A szűk gyűrűhöz méretezett illesztőcső, amelyet egy tárcsajelző követ. Együtt több csapágyhibát akadályoznak meg, mint bármely présfrissítés.
A szerelés mérhető folyamat, nem erő és érzés kérdése. Illessze a szerszámot a gyűrűhöz, tartsa be a hőmérsékleti határértékeket, és ellenőrizze az eredményt, mielőtt a gép elindulna. Ez az egész módszer, és ez a legolcsóbb megbízhatósági munka bármely műhelyben.
Az első alkalommal megfelelően behelyezett csapágy túléli a találgatások által rányomott három csapágyat.




Lépjen kapcsolatba velünk